Maîtrise de la production et libération ISO 9001 : conditions et preuves (2026)
Comment maîtriser la production et libérer les produits selon l’ISO 9001:2026 ? Fixez les critères d’acceptation et de maîtrise de chaque procédé, donnez à l’atelier les informations, les moyens et les personnes compétentes pour les respecter, surveillez aux étapes qui comptent, validez les procédés dont le résultat n’est pas contrôlable après coup, et ne livrez qu’après avoir satisfait toutes les dispositions prévues, en gardant la preuve et le nom de la personne qui a libéré. Voici le détail, avec un plan de surveillance et un exemple de libération de lot.
Note de méthode : cet article s’appuie sur le texte de la norme EN ISO 9001:2026 (septembre 2026), reformulé avec nos propres mots. Seul le texte officiel fait foi : consultez-le pour les formulations exactes. Les exemples sont illustratifs.
Du plan à la libération : les trois paragraphes qui travaillent ensemble
Trois paragraphes se répondent :
- 8.1, la planification et la maîtrise opérationnelles : avant de produire, on détermine les exigences, on établit des critères d’acceptation des produits et des critères pour les processus, on met en œuvre la maîtrise conformément à ces critères et on détermine les ressources nécessaires ;
- 8.5.1, la production et la prestation de service sous conditions maîtrisées : la mise en œuvre au quotidien ;
- 8.6, la libération : la vérification finale (et intermédiaire) que les exigences ont été satisfaites avant livraison.
L’annexe A rappelle que les critères sont des conditions objectives et mesurables servant à confirmer l’efficacité des processus et la conformité des produits, et que l’organisme reste responsable des sorties même si une activité est externalisée.
Les huit conditions maîtrisées du paragraphe 8.5.1
La norme demande de mettre en œuvre la production « dans des conditions maîtrisées », qui incluent, le cas échéant, huit points. Le tableau les traduit en questions d’atelier.
| Point | Ce que dit la norme | Question à se poser | Exemple en atelier |
|---|---|---|---|
| a | Informations documentées définissant les caractéristiques, les activités et les résultats à obtenir | L’opérateur dispose-t-il du plan, de la gamme et du critère à respecter ? | Plan à jour, gamme de fabrication, fiche de réglage |
| b | Ressources de surveillance et de mesure adaptées | A-t-il le bon moyen de contrôle ? | Tampon, micromètre, comparateur étalonnés |
| c | Surveillance et mesure aux étapes appropriées | Contrôle-t-on au bon moment ? | Première pièce, contrôle en cours, contrôle final |
| d | Infrastructure et environnement appropriés | Le poste, la machine et l’atelier conviennent-ils au procédé ? | Machine entretenue, propreté, température de la salle de métrologie |
| e | Personnes compétentes, qualifications comprises | La personne sait-elle faire ? | Habilitation au poste, matrice de compétences |
| f | Validation et validations périodiques des procédés non vérifiables après coup | Peut-on contrôler le résultat ? Sinon, le procédé est-il validé ? | Traitement thermique, collage, soudage |
| g | Actions pour prévenir l’erreur humaine | Comment rendre l’erreur difficile ? | Détrompeurs, gabarits, check-lists, instructions visuelles |
| h | Libération, livraison et prestation après livraison | Qui libère, comment livre-t-on, que fait-on après ? | Check-list de libération, emballage, service après-vente |
Le « le cas échéant » compte : un point n’est à traiter que s’il s’applique à votre activité. Un atelier sans procédé spécial n’a pas à fabriquer de dossier de validation, mais doit pouvoir dire pourquoi le point f ne le concerne pas.
Surveiller aux bonnes étapes : le plan de contrôle
Le point c invite à contrôler aux « étapes appropriées ». Un plan de surveillance (on parle souvent de plan de contrôle) liste, pour une référence, les caractéristiques à maîtriser et la manière de le faire :
| Colonne | Contenu | Exemple |
|---|---|---|
| Étape ou opération | Où contrôler | Alésage, op. 20 |
| Caractéristique | Ce qui est contrôlé | Diamètre de l’alésage, 20 H7 |
| Moyen | Avec quoi | Tampon lisse passe / ne passe pas |
| Fréquence | Quand | Première pièce, puis une pièce sur dix |
| Critère | Seuil d’acceptation | Le côté « entre » du tampon entre, le côté « n’entre pas » n’entre pas |
| Enregistrement | Trace | Fiche de contrôle de l’ordre de fabrication |
| Réaction | Que faire en cas d’écart | Arrêt, isolement des pièces, appel du responsable |
Les fréquences et les seuils sont à déterminer selon vos risques et vos produits. La norme n’en impose aucune. Plus une caractéristique est critique pour le client, plus tôt et plus souvent on la contrôle.
Télécharger le modèle : Plan de surveillance et libération de lot (Excel), prêt à remplir, avec un exemple rempli.
Quand le résultat ne peut pas être contrôlé après coup : valider le procédé
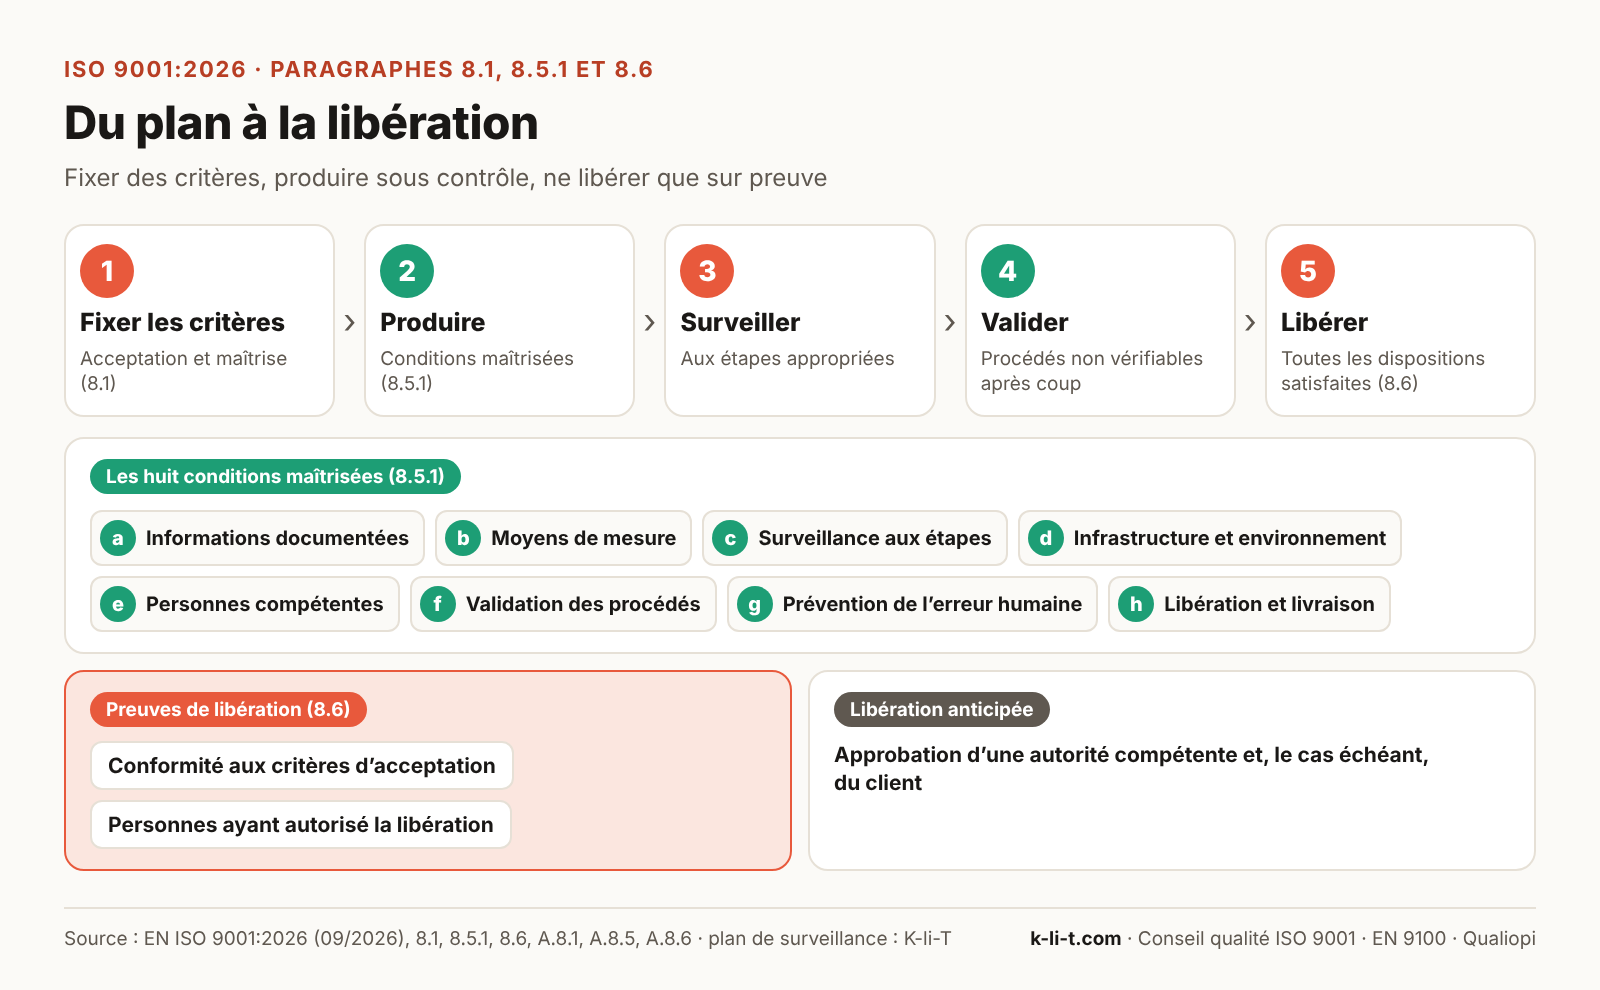
Certains procédés ne permettent pas de vérifier le résultat sur la pièce finie sans la détruire, ou ne le permettent qu’à l’usage. Le paragraphe 8.5.1 f demande alors de valider la capacité du procédé à donner les résultats attendus, puis de la revalider périodiquement. L’annexe A précise que la validation peut être répétée lorsque les conditions changent.
Des exemples courants en industrie : le soudage, le traitement thermique, le traitement de surface et la peinture, le collage, la stérilisation, certaines opérations de moulage. La validation consiste en pratique à :
- définir les paramètres du procédé et les critères de résultat attendus ;
- qualifier l’équipement et les personnes (étalonnage, qualification d’opérateurs) ;
- réaliser des essais qui démontrent que les paramètres donnent le résultat attendu ;
- surveiller ensuite les paramètres à chaque lot ;
- revalider à intervalle défini ou à chaque changement important (machine, matière, fournisseur, réglage).
Lorsque le procédé est confié à un sous-traitant, la responsabilité reste la vôtre : la validation et la revalidation se démontrent par ses certificats, ses enregistrements de paramètres et vos contrôles à réception (voir l’article sur l’évaluation des fournisseurs).
Prévenir l’erreur humaine
Le point g est une exigence à part entière. Il ne s’agit pas de sanctionner l’erreur, mais de la rendre moins probable ou plus facile à détecter. Quelques pistes concrètes : détrompeurs qui empêchent le montage à l’envers, gabarits de contrôle, première pièce validée avant de lancer la série, check-lists courtes, instructions visuelles à côté du poste, étiquettes de couleur, double vérification sur les opérations critiques, formation et habilitation. Quand une erreur humaine est à l’origine d’une non-conformité, la bonne question est « qu’est-ce qui a rendu l’erreur possible ? », qui renvoie à l’analyse des causes.
Libérer : ce que demande le paragraphe 8.6
Le paragraphe 8.6 pose trois règles :
- l’organisme met en œuvre les dispositions planifiées, aux étapes appropriées, pour vérifier que les exigences sont satisfaites ;
- la libération au client n’a pas lieu avant l’exécution satisfaisante de toutes les dispositions planifiées, sauf approbation par une autorité compétente et, le cas échéant, par le client ;
- des informations documentées prouvent la libération : des preuves de conformité aux critères d’acceptation et la traçabilité jusqu’aux personnes qui ont autorisé la libération.
L’annexe A ajoute que la confirmation peut avoir lieu en cours de production, avant la libération, et qu’elle peut permettre de passer à l’étape suivante. Dans l’atelier, cela donne des points d’arrêt : on ne passe pas à l’étape suivante tant que la validation n’est pas faite, par exemple la première pièce avant la série ou le contrôle de la dureté avant le montage.
La check-list de libération d’un lot réunit les dispositions planifiées : certificat matière conforme, contrôles en cours effectués, certificat du traitement externe reçu, contrôle final réalisé, marquage et étiquetage conformes, quantité exacte, documents à joindre à la livraison. La personne qui libère signe ou valide dans l’outil, avec la date. Qui est habilité ? C’est à vous de le définir : responsable qualité, chef d’atelier, contrôleur désigné. La libération anticipée, avant que toutes les dispositions soient réalisées, reste possible mais réservée à une personne désignée et, si l’exigence vient du client, avec son accord.
Et le reste du paragraphe 8.5 ?
Le paragraphe 8.5 contient d’autres exigences qui complètent la maîtrise de la production : l’identification et la traçabilité (8.5.2, traitées dans l’article sur la traçabilité), les biens du client ou des prestataires externes (8.5.3), la préservation pendant la production et la livraison (8.5.4), les activités après livraison (8.5.5) et la maîtrise des modifications (8.5.6). Ce dernier point demande de passer en revue et maîtriser les modifications liées à la production, par exemple un changement de machine, de programme, de matière ou de méthode, et de garder la trace des résultats de la revue, des personnes qui ont autorisé et des actions menées.
Exemple illustratif : la libération d’un lot de supports usinés
Un fabricant de pièces usinées d’une quarantaine de personnes libère un lot de 400 supports à alésage, à partir de son plan de surveillance.
| Disposition planifiée | Résultat | Preuve |
|---|---|---|
| Certificat matière conforme à la commande | Conforme | Certificat archivé avec l’ordre de fabrication |
| Première pièce validée avant la série | Alésage conforme au tampon | Fiche de première pièce |
| Contrôle en cours, une pièce sur dix | 40 pièces contrôlées, aucun écart | Fiche de contrôle |
| Traitement thermique externe : certificat et dureté | Certificat reçu ; dureté de 30,5 HRC pour une plage de 28 à 32 | Certificat et relevé de dureté |
| Contrôle final sur 20 pièces prélevées | Aucun écart | Rapport de contrôle |
| Marquage, étiquetage, quantité | Conformes : 400 pièces | Check-list de libération |
| Libération | Autorisée par le responsable qualité | Signature et date sur la check-list |
Pour un autre lot, le certificat du traitement thermique n’arrive pas à la date d’expédition. Le directeur industriel pourrait autoriser la libération, mais l’exigence du certificat vient du client : l’entreprise lui demande son accord, l’obtient par e-mail avant l’envoi, et consigne la décision, son auteur et l’accord du client. Le certificat est transmis dès réception.
Les erreurs fréquentes
La première est de contrôler seulement à la fin, quand il est trop tard pour corriger et que le tri coûte cher. La deuxième est de définir des contrôles sans critère d’acceptation clair. La troisième est d’oublier la validation des procédés spéciaux, ou de ne jamais la revalider. La quatrième est de croire qu’un sous-traitant certifié dispense de surveiller ses résultats. La cinquième est de libérer sans enregistrer qui a décidé. La sixième est de laisser les opérateurs travailler avec un plan périmé ou sans moyen de contrôle étalonné. La dernière est de se contenter d’invoquer « l’erreur humaine » plutôt que de rendre l’erreur plus difficile.
À retenir
Produire sous conditions maîtrisées, c’est donner à l’atelier les informations, les moyens, les compétences et les critères pour réussir du premier coup, contrôler aux étapes qui comptent et valider les procédés non contrôlables après coup. Libérer, c’est refuser de livrer tant que tout ce qui était prévu n’a pas été fait, et garder la preuve et le nom de la personne qui a décidé. Un plan de surveillance et de libération accompagne cet article.
Questions fréquentes
Faut-il un plan de contrôle pour chaque référence ?
La norme ne l’impose pas sous ce nom. Elle demande des critères d’acceptation, des activités de surveillance et de mesure aux étapes appropriées et des informations documentées en quantité suffisante. Pour des références répétitives, un plan par famille de produits peut suffire.
Quels procédés faut-il valider ?
Ceux dont les éléments de sortie ne peuvent pas être vérifiés par une surveillance ou une mesure effectuée après coup (8.5.1 f). Le soudage, le traitement thermique, le traitement de surface et le collage en sont des exemples courants, à confirmer selon votre activité.
Qui peut autoriser la libération d’un produit ?
La norme parle de « personnes ayant autorisé la libération » et d’« autorité compétente ». À vous de définir, dans votre système, qui est habilité (responsable qualité, contrôleur, chef d’atelier) et de garder la trace de chaque décision.
Peut-on livrer avant d’avoir fini tous les contrôles ?
Seulement avec l’approbation d’une autorité compétente et, le cas échéant, du client. La décision doit être enregistrée. Il s’agit d’une exception à encadrer, pas d’une pratique courante.
Comment prouver la validation d’un procédé sous-traité ?
Par les certificats et enregistrements de paramètres du sous-traitant, vos contrôles à réception et vos évaluations périodiques du fournisseur. La responsabilité de la conformité vous reste acquise.
Sources
- EN ISO 9001:2026, Systèmes de management de la qualité, Exigences (septembre 2026) : 8.1, 8.5.1 à 8.5.6, 8.6 et annexe A (A.8.1, A.8.5, A.8.6).
- Le plan de surveillance, les étapes de validation, les points d’arrêt, la check-list et l’exemple de libération sont des repères de terrain de K-li-T, non issus de la norme.
Pour poursuivre : le chapitre 8 sur la réalisation, la revue de contrat, les produits non conformes, les indicateurs qualité et l’action corrective.
Un accompagnement pour passer à l’ISO 9001:2026
K-li-T accompagne les PME industrielles, que vous visiez une première certification ou que vous deviez faire évoluer un système existant. Découvrez notre conseil qualité ISO 9001 ou demandez un devis.