Analyse des causes : 5 pourquoi, Ishikawa ou 8D, quelle méthode choisir ? (ISO 9001:2026)
Quelle méthode utiliser pour analyser les causes d’une non-conformité en ISO 9001:2026 ? Aucune n’est imposée : choisissez selon la gravité et la complexité. Le 5 pourquoi suffit pour un cas simple, l’Ishikawa aide à ratisser large, le 8D structure un traitement complet. Dans tous les cas, vérifiez chaque cause sur des faits et cherchez pourquoi le défaut n’a pas été détecté. Voici les trois méthodes, une aide au choix et un exemple.
Note de méthode : cet article s’appuie sur le texte de la norme EN ISO 9001:2026 (septembre 2026), reformulé avec nos propres mots. Seul le texte officiel fait foi : consultez-le pour les formulations exactes. Les exemples sont illustratifs.
Que demande la norme sur l’analyse des causes ?
Le paragraphe 10.2.1 demande, lorsqu’une non-conformité se produit, de réagir (la maîtriser, la corriger, traiter ses conséquences), puis d’évaluer s’il est nécessaire d’agir pour éliminer la ou les causes, afin qu’elle ne se reproduise pas ou n’apparaisse pas ailleurs. Cette évaluation passe par trois démarches : examiner la non-conformité, déterminer ses causes, et déterminer si des non-conformités similaires existent ou peuvent se produire. L’efficacité de toute action corrective est ensuite passée en revue (point d).
La norme ne dit pas comment mener l’analyse. L’annexe A.10.2 précise que l’organisme détermine l’approche, y compris l’étendue de l’investigation et les méthodes utilisées, en fonction de son contexte et de ses besoins, et qu’il prend en considération le risque de récurrence, l’impact potentiel ou réel et les exigences des clients et des autres parties intéressées. L’annexe A.9.1 renvoie à l’ISO 10009 pour des recommandations sur les outils qualité : c’est une aide, non une exigence. Les informations documentées doivent prouver la nature des non-conformités, les actions menées et les résultats des actions correctives (10.2.2).
Trois causes à chercher, pas une
Une analyse qui s’arrête à « l’opérateur s’est trompé » laisse le problème intact. Une pratique répandue dans l’industrie consiste à chercher trois causes, avec l’exemple d’un outil de finition usé qui produit des alésages hors cote.
| Type de cause | Question | Exemple |
|---|---|---|
| Cause d’apparition | Pourquoi le défaut s’est-il produit ? | L’outil de finition était usé au-delà de sa limite |
| Cause de non-détection | Pourquoi n’a-t-il pas été vu avant la livraison ? | Le contrôle en cours de fabrication a lieu toutes les 100 pièces, trop espacé pour cette usure |
| Cause systémique | Pourquoi l’organisation l’a-t-elle permis ? | La durée de vie de l’outil n’est pas définie dans la gamme de fabrication |
Ce découpage est un repère de terrain de K-li-T. Traiter la seule cause d’apparition revient à remplacer un outil ; traiter les trois évite que le problème revienne sous une autre forme.
Trois méthodes pour trois situations
| Méthode | Principe | À utiliser quand | Limite |
|---|---|---|---|
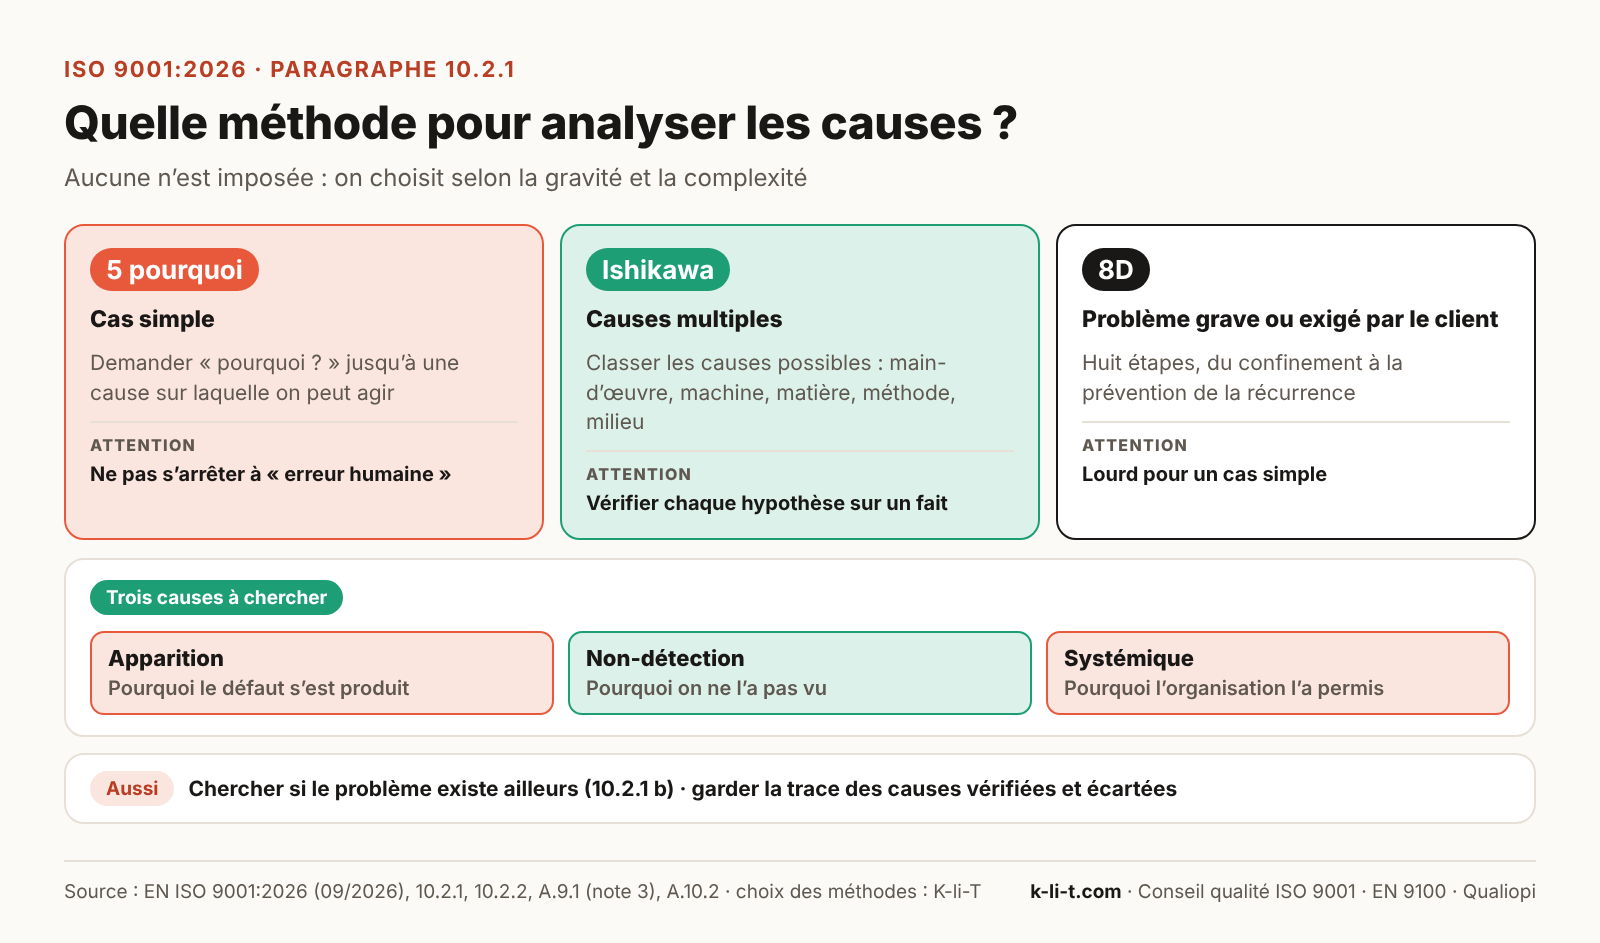
| 5 pourquoi | Demander « pourquoi ? » environ cinq fois, jusqu’à une cause sur laquelle on peut agir | Cas simple, chaîne causale plausible | On s’arrête trop tôt à « erreur humaine » ; ne suit qu’une branche |
| Ishikawa | Inventorier les causes possibles par famille (main-d’œuvre, machine, matière, méthode, milieu) | Causes multiples, problème flou, travail en groupe | Une liste d’hypothèses, non de preuves : il faut vérifier |
| 8D | Démarche en huit étapes, du confinement à la prévention de la récurrence | Problème grave, récurrent ou exigé par un client | Lourde pour un cas simple |
Un diagramme de Pareto sert en amont à choisir les problèmes à traiter en priorité, par exemple les types de défauts les plus fréquents.
Comment choisir ?
| Situation | Méthode conseillée |
|---|---|
| Écart isolé, sans conséquence pour le client, cause plausible | 5 pourquoi, rédigés sur la fiche |
| Défaut dont la cause n’est pas évidente, plusieurs hypothèses | Ishikawa en groupe, puis vérification de chaque hypothèse |
| Réclamation grave, problème récurrent, exigence contractuelle de rapport structuré | 8D |
| Non-conformité qui revient malgré une première action | Reprendre l’analyse en cherchant les trois causes |
C’est un repère de terrain : le texte demande une approche adaptée au contexte, pas une méthode particulière. Un auditeur attend surtout que le niveau d’investigation soit proportionné à la gravité.
Le 5 pourquoi en pratique
Reprenons le défaut d’alésage hors cote.
| N° | Question | Réponse |
|---|---|---|
| 1 | Pourquoi l’alésage est-il hors tolérance ? | L’outil de finition était usé |
| 2 | Pourquoi était-il usé au-delà de la limite ? | Il n’a pas été changé à la fréquence voulue |
| 3 | Pourquoi n’a-t-il pas été changé ? | La fréquence de changement n’est pas écrite dans la gamme |
| 4 | Pourquoi n’est-elle pas écrite ? | La gamme n’a pas été mise à jour au passage à un nouveau matériau |
| 5 | Pourquoi ? | Un changement de matière ne déclenche pas la révision des gammes |
La dernière réponse est une cause sur laquelle on peut agir : lier le changement de matière à une revue des gammes, ce qui relève de la gestion des changements. Trois règles aident : vérifier chaque réponse sur un fait (mesure, observation, enregistrement) ; ne pas s’arrêter à « erreur humaine », mais demander pourquoi l’erreur était possible ; accepter de suivre plusieurs branches. Cinq est un ordre de grandeur, non un nombre à atteindre.
L’Ishikawa : ratisser, puis vérifier
Le diagramme en arêtes de poisson classe les causes possibles en familles, souvent les « 5M ». Il s’utilise en groupe, avec les personnes qui connaissent le poste.
| Famille | Questions types |
|---|---|
| Main-d’œuvre | Compétence, formation, habilitation, charge de travail |
| Machine | Usure, réglage, maintenance, capabilité |
| Matière | Lot, fournisseur, stockage, conformité à réception |
| Méthode | Gamme, instruction, critère d’acceptation, fréquence de contrôle |
| Milieu | Température, propreté, éclairage, bruit, ergonomie |
Procédez en cinq temps : formuler l’effet avec précision, lister les causes par famille en dix à quinze minutes, retenir trois à cinq causes plausibles, les vérifier par une mesure, un essai ou une observation, puis noter chacune comme vérifiée ou écartée. Un Ishikawa non vérifié n’est qu’une liste d’idées.
Le 8D en bref
Le 8D, souvent demandé par des donneurs d’ordre, enchaîne huit étapes. Le rapprochement avec 10.2.1 est un repère de terrain.
| Étape | Contenu | Lien avec 10.2.1 |
|---|---|---|
| D1 | Constituer l’équipe | Organisation |
| D2 | Décrire le problème | Examiner la non-conformité (b 1) |
| D3 | Mettre en place des actions de confinement | Maîtriser et corriger, traiter les conséquences (a) |
| D4 | Identifier les causes racines | Déterminer les causes (b 2) |
| D5 | Choisir et vérifier les actions correctives | Action nécessaire (c) |
| D6 | Mettre en œuvre et contrôler les actions | Mise en œuvre (c) et efficacité (d) |
| D7 | Prévenir la récurrence | Similaires ailleurs (b 3), risques, système (e, f) |
| D8 | Féliciter l’équipe et clôturer | Clôture |
Chercher si le problème existe ailleurs
Le troisième volet de 10.2.1 b est souvent oublié : déterminer si des non-conformités similaires existent ou peuvent se produire. Si l’outil n’a pas été changé sur une machine, l’a-t-il été sur les autres ? Le même matériau passe-t-il sur d’autres postes ? Le même fournisseur livre-t-il d’autres pièces ? Cette question élargit la correction et réduit la probabilité que le problème revienne ailleurs.
Télécharger le modèle : Fiche d’analyse des causes (Word), prêt à remplir, avec un exemple rempli.
Que garder comme preuve ?
Une fiche d’une page suffit : description de la non-conformité, méthode choisie et pourquoi, faits observés, causes retenues avec leur vérification, causes écartées, décision sur les actions. Ajoutez photos et mesures utiles. Elle répond à 10.2.2 et alimente la fiche d’action corrective.
Les erreurs fréquentes
La première est de s’arrêter à « erreur de l’opérateur » ou « défaut de vigilance ». La deuxième est de ne chercher que la cause d’apparition, sans interroger la détection. La troisième est de produire un Ishikawa sans jamais le vérifier. La quatrième est d’utiliser le 8D pour tout, ce qui l’épuise, ou de le refuser pour un problème grave. La cinquième est de mener l’analyse seul, sans les personnes du terrain. La sixième est de ne pas chercher si le problème existe ailleurs. La dernière est de ne pas garder de trace des causes écartées, qui montrent pourtant la rigueur de la démarche.
À retenir
La norme demande de déterminer les causes sans imposer de méthode. Choisissez le 5 pourquoi, l’Ishikawa ou le 8D selon la gravité, cherchez trois causes, vérifiez-les sur des faits et regardez si le problème existe ailleurs. Une fiche d’une page suffit à garder la preuve. La fiche d’analyse accompagne cet article.
Questions fréquentes
Le 8D est-il obligatoire pour l’ISO 9001:2026 ?
Non. Aucune méthode n’est imposée : l’annexe A.10.2 laisse l’organisme déterminer l’étendue de l’investigation et les méthodes selon son contexte. Le 8D peut en revanche être exigé par un client.
Faut-il analyser les causes de toutes les non-conformités ?
La norme demande d’évaluer s’il est nécessaire d’agir sur les causes, pas de les analyser toutes à fond. Une non-conformité isolée et sans conséquence peut ne pas justifier d’action corrective, à condition que l’évaluation soit raisonnée et que vous puissiez l’expliquer.
« Erreur humaine » peut-elle être une cause racine ?
C’est rarement utile. Il vaut mieux se demander pourquoi l’erreur était possible : instruction ambiguë, formation insuffisante, absence de détrompeur, charge excessive. C’est là que l’on peut agir.
Combien de « pourquoi » faut-il poser ?
Cinq est un repère, non une règle : on s’arrête quand on atteint une cause sur laquelle on peut agir et que l’on a vérifiée.
Qui doit participer à l’analyse ?
Les personnes qui connaissent le processus : opérateur, pilote du processus, qualité, et au besoin maintenance ou méthodes. Un petit groupe de trois à cinq personnes est un repère courant.
Sources
- EN ISO 9001:2026, Systèmes de management de la qualité, Exigences (septembre 2026) : 10.2.1, 10.2.2 et annexe A (A.9.1, note 3 sur l’ISO 10009, et A.10.2).
- Les trois types de causes, les tableaux de choix, le rapprochement du 8D avec 10.2.1 et l’exemple sont des repères de terrain de K-li-T, non issus de la norme.
Pour poursuivre : le chapitre 10 sur l’amélioration, l’action corrective, le traitement des réclamations, la gestion des changements et la méthode AMDEC.
Un accompagnement pour passer à l’ISO 9001:2026
K-li-T accompagne les PME industrielles, que vous visiez une première certification ou que vous deviez faire évoluer un système existant. Découvrez notre conseil qualité ISO 9001 ou demandez un devis.